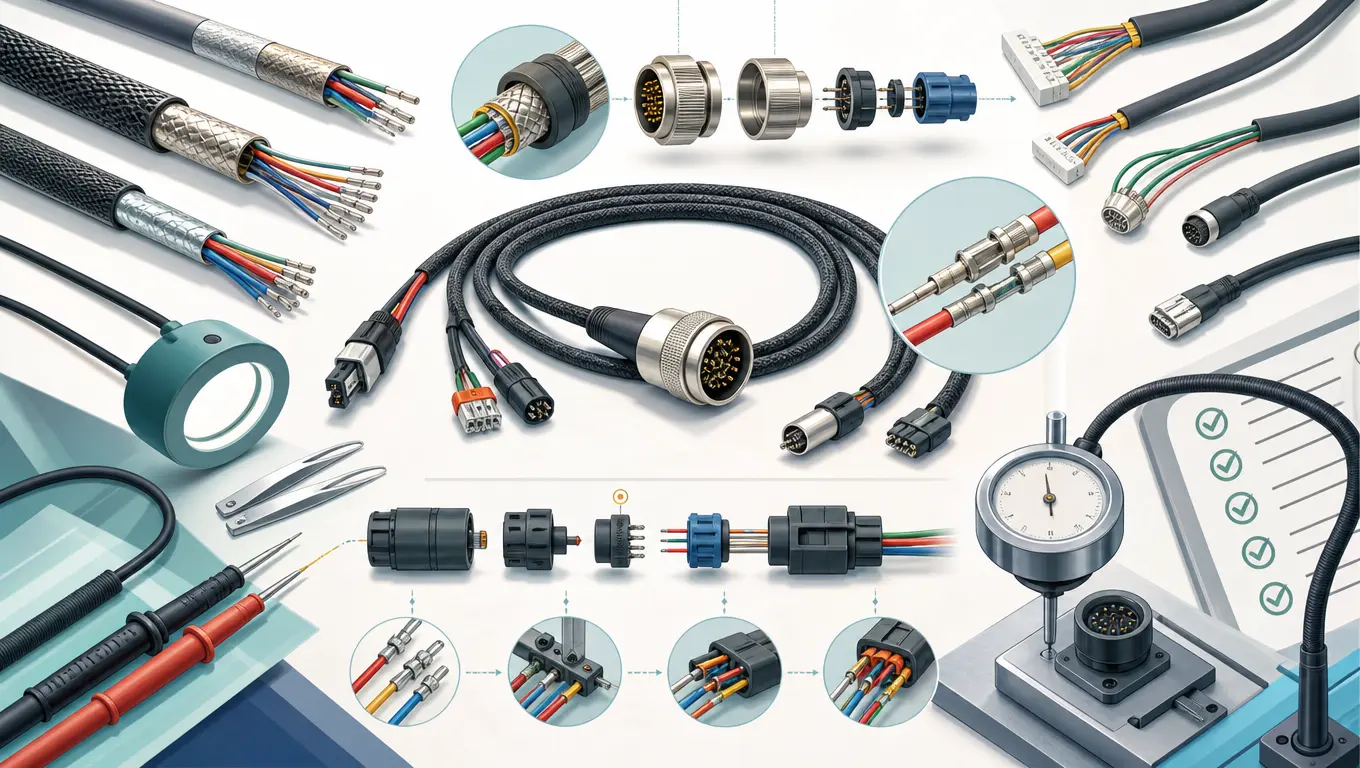
Ключевые выводы и чек-лист дизайна: Проектирование надежного промышленного кабельного изделия требует баланса четырех ключевых переменных:
- Целостность проводника и изоляции: Выбор правильного AWG для отведения тепла при непрерывной нагрузке.
- Затухание EMI-экранирования: Обеспечение плетеного покрытия >85% для промышленных сред с высоким уровнем шума.
- Смягчение механических нагрузок: Указание радиуса изгиба (минимально 10x Внешнего диаметра) и составов для напыления/обливания (overmolding).
- Контроль качества изготовления: Внедрение мониторинга усилия обжима 100% (CFM) и высокопотенциального испытания изоляции (Hipot).
Согласно данным отраслевого анализа сбоев 2026 года, более 42% полевых отказов в кастомном производстве кабелей вызваны неправильным снятием натяжения и плохим обжимом клемм, а не дефектами самих кабелей.
Ключевые рыночные и эксплуатационные данные (по состоянию на май 2026 г.)
Современные промышленные системы продолжают расширять границы скорости передачи данных и подачи энергии. Этот сдвиг возложил беспрецедентные физические нагрузки на системы межсоединений. Чтобы понять основные точки отказа и приоритеты проектирования, рассмотрим статистическое распределение отказов кабелей на автоматизированных сборочных производствах за последние 12 месяцев:
- Механический износ (усталость и гибка): 42,5% от всех инцидентов простоя.
- Помехи электромагнитного взаимодействия (ЭМИ): 24,8% отказов передачи данных высокой скорости.
- Отказы спайки и обжима клемм: 18,2% электрических обрывов цепи.
- Влияние окружающей среды (влажность/химикаты): 14,5% пробоев изоляции.
Эти цифры подчеркивают, что успешное услуги кастомной сборки кабелей должно быть сконструировано на стадии чертежей для сопротивления конкретным механическим и электрическим нагрузкам. Недостаточно выбирать стандартные сырые провода; весь процесс кастомного производства кабелей должен строго контролироваться и сертифицироваться.
Основные факторы проектирования для промышленных кабельных изделий
При проектировании промышленного кабельного изделия, небольшие детали дизайна могут радикально повлиять на долговечность продукта. Ниже мы разбираем наиболее критические механические и электрические параметры проектирования.
Выбор проводника и терморегулирование
Размер проводника (AWG) должен определяться на основе непрерывного потребления тока, допустимого падения напряжения и температуры окружающей среды. В закрытых шкафах или кабельных коробках тепло не рассеивается легко. Проектировщики должны рассчитывать коэффициенты теплового снижения мощности в соответствии с Национальным электрическим кодексом (NEC) или эквивалентными региональными стандартами.
Для приложений с высокой гибкостью сплошные проводники крайне подвержены усталости металла. Жильные проводники, использующие тонкие луженые медные провода (например, классов 6 сверхгибкая скрутка), должны указываться для поглощения повторяющихся напряжений изгиба без усталости и разрушения.
Экранирование от сильных ЭМИ
Производственные цеха заполнены высоковольтным оборудованием, частотными приводами (VFD) и беспроводными сетями связи, создающими мощный электромагнитный шум. Защита целостности сигнала имеет первостепенное значение. Проектировщикам необходимо выбрать подходящий тип экранирования:
- Пленочное экранирование (алюминизированный Милар): Обеспечивает 100% экранирование (TP3T) и высокоэффективно против высокочастотных электромагнитных помех. Однако обладает низкой механической прочностью и склонна к растрескиванию при непрерывном изгибе.
- Плётёное экранирование (паяный медь): Обеспечивает исключительную структурную прочность и высокоэффективно против низкочастотных помех. Ведущие производители нацеливаются на плотность плетения 85% (TP3T) до 95% (TP3T) для обеспечения изоляции сигнала.
Для высокоскоростных систем связи, таких как промышленные серверы, необходимо комбинировать фольговое и плётёное экранирование. Высокоскоростные системы, такие как Соединительный кабель SFF-8611 для высокоскоростной передачи данных требуют точного многоуровневого экранирования для ограничения перекрёстных наводок и сохранения целостности сигнала на длинных участках.
Справочник по выбору материала оболочки кабеля
Внешняя оболочка кабельного узла выполняет роль первой линии защиты от физического износа и химического повреждения. В таблице ниже приведено сравнение характеристик наиболее распространённых промышленных материалов:
| Материал оболочки | Ресурс на изгиб (циклы) | Стойкость к маслам и химикатам | Температурный диапазон | Лучше всего подходит для |
|---|---|---|---|---|
| Стандартный ПВХ | Низкая (< 1 миллиона) | Плохая | от -10°C до +80°C | Статичные сухие внутренние управляющие панели |
| Полиуретан (PUR) | Высокая (5 – 10 миллионов) | Отличная | от -40°C до +90°C | Механические манипуляторы, тяговые цепи, станки |
| ТПЭ (термопластичный эластомер) | Очень высокая (> 10 миллионов) | Очень хорошая | от -50°C до +125°C | Внешние суровые среды, тяжелое промышленное оборудование |
Использование подходящей оболочки предотвращает микротрещины и проникновение жидкостей, которые являются основными причинами выхода изоляции из строя. Например, высокоскоростные системы машинного зрения, работающие в среде, насыщенной маслом, значительно выигрывают от применения усиленных соединений, таких как наш HR10A 6-жильная сборка камеры с литой изоляцией, где полиуретановая литьевая изоляция гарантирует стойкость к маслу и долгий срок службы при изгибах.
Стандарты контроля качества изготовления кабелей по индивидуальному заказу
Проектирование кабеля высокого класса — лишь половина успеха; процесс изготовления должен тщательно контролироваться, чтобы обеспечить соблюдение допусков конструкции при серийном производстве. В LUNG KAY мы приводим наши процессы контроля качества в соответствие со стандартами IPC/WHMA-A-620 класса 3 (наивысший стандарт для промышленного и аэрокосмического оборудования).
Пошаговый протокол контроля качества
- Автоматизированная зачистка и инспекция проводов: Зачистка должна выполняться без нарушения или царапания внутренних медных жил. Даже одна поврежденная жила снижает пропускную способность по току и создает структурные уязвимости.
- Мониторинг усилия обжима (CFM): Во время фазы обжима автоматизированные системы измеряют приложенное усилие в реальном времени. Любое отклонение в профиле обжима — из-за смещения провода или вариаций клемм — вызывает немедленную остановку линии.
- Интеграция сигналов высокой частоты: Высокопроизводительные сети зарядки и передачи данных требуют точного терминального завершения. Продукты, такие как высокоскоростной Кабель USB4 Type-C , проходят комплексные измерения методом рефлектометрии в временной области (TDR) на этапе сборки для подтверждения того, что параметры импеданса находятся в целевом диапазоне от 85 Ом до 95 Ом.
- Инспекция литьевой изоляции: Литые элементы снятия напряжения проверяются с помощью 3D автоматизированного оптического контроля (AOI), чтобы убедиться, что компаундная полностью заполнила корпус разъема, предотвращая проникновение пыли и влаги.
- Интегральность промышленных разъемов: Устаревшие конфигурации требуют специализированных методов сборки. Например, высокоплотные контакты, как в Мужском сборке SCSI 68P IDC , требуют точного выравнивания при пресс-штампировании, чтобы предотвратить смещение контактов и обеспечить непрерывный контакт при высоких вибрациях.
Частые ошибки качества при изготовлении кабелей по индивидуальному заказу
Понимание типичных ошибок на этапе изготовления помогает инженерам лучше квалифицировать потенциальных поставщиков во время аудитов на производстве:
- Неверная высота обжима: Слишком сильный обжим сжимает медные жилы, снижая их механическую прочность. Слишком слабый обжим создает соединения с высоким сопротивлением, что приводит к перегреву.
- Недостаточное заземление экранирования: Если внешний оплетенный слой не правильно заземлен на металлический корпус разъема (заземление на 360 градусов), ЭПМ может полностью обходить экранирование, что приводит к периодическим сбоям сигнала.
- Плохие профили температуры пайки: Недостаточный нагрев приводит к образованию холодных паяных соединений, которые хрупкие и выходят из строя при низком механическом напряжении. Перегрев повреждает изоляцию окружающих проводов, снижая диэлектрическое сопротивление.
Сотрудничество с производителем, соответствующим требованиям IPC
Надёжный промышленного кабельного изделия основа на точных инженерных деталях и строгих, проверяемых стандартах производства. За счёт раннего выявления физических и электрических проблем, закупки качественных материалов для оболочки и требования к 100% электрическим и механическим испытаниям, вы можете минимизировать отказов на объекте и защитить ваше оборудование от дорогостоящих простоев.
В LUNG KAY мы предлагаем комплексную поддержку в области инженерии и производства для высококастомизированных решений в области проводов и кабелей. От первоначального 검토 CAD до непрерывных тестов на гибкость и испытаний на непрерывность/высокое напряжение по 100%, мы гарантируем, что каждая партия кастомного продукта работает надёжно в самых суровых условиях эксплуатации. Чтобы узнать больше о наших сертификатах, посетите наш О нас страницу, или свяжитесь с нашей инженерной командой сегодня через наш раздел «Свяжитесь с нами» чтобы обсудить ваши конкретные электрические допуски и требования к среде эксплуатации.
Часто задаваемые вопросы
Q: Why is Hipot testing critical for industrial cable assemblies?
A: Hipot (High Potential) testing applies a voltage significantly higher than the cable’s standard operating rating between the conductors and the shield. This test verifies that the insulation can withstand sudden voltage surges without breaking down or shorting out, which is a vital safety requirement for industrial control panels.
Q: What is the difference between static and dynamic bend radius in cable design?
A: Статичный радиус изгиба — это минимальная допустимая кривизна при установке кабеля в фиксированном постоянном положении. Динамический радиус изгиба применяется, когда кабель подвергается непрерывному движению, например, в автоматических машинах для манипулирования пинцетом. Динамический радиус изгиба значительно больше, чтобы предотвратить физическую усталость и повреждение внутренних проводников со временем.
Q: How does LUNG KAY ensure crimp quality across large manufacturing batches?
A: Мы используем автоматизированное оборудование, настроенное в соответствии со спецификациями IPC/WHMA-A-620 Класса 3. Каждый пресс оснащён встроенными мониторами усилия обжатия (CFM), которые немедленно выявляют и отбраковывают любую сборку с отклонениями по высоте клемм, обжатию изоляции или выравниванию жил.