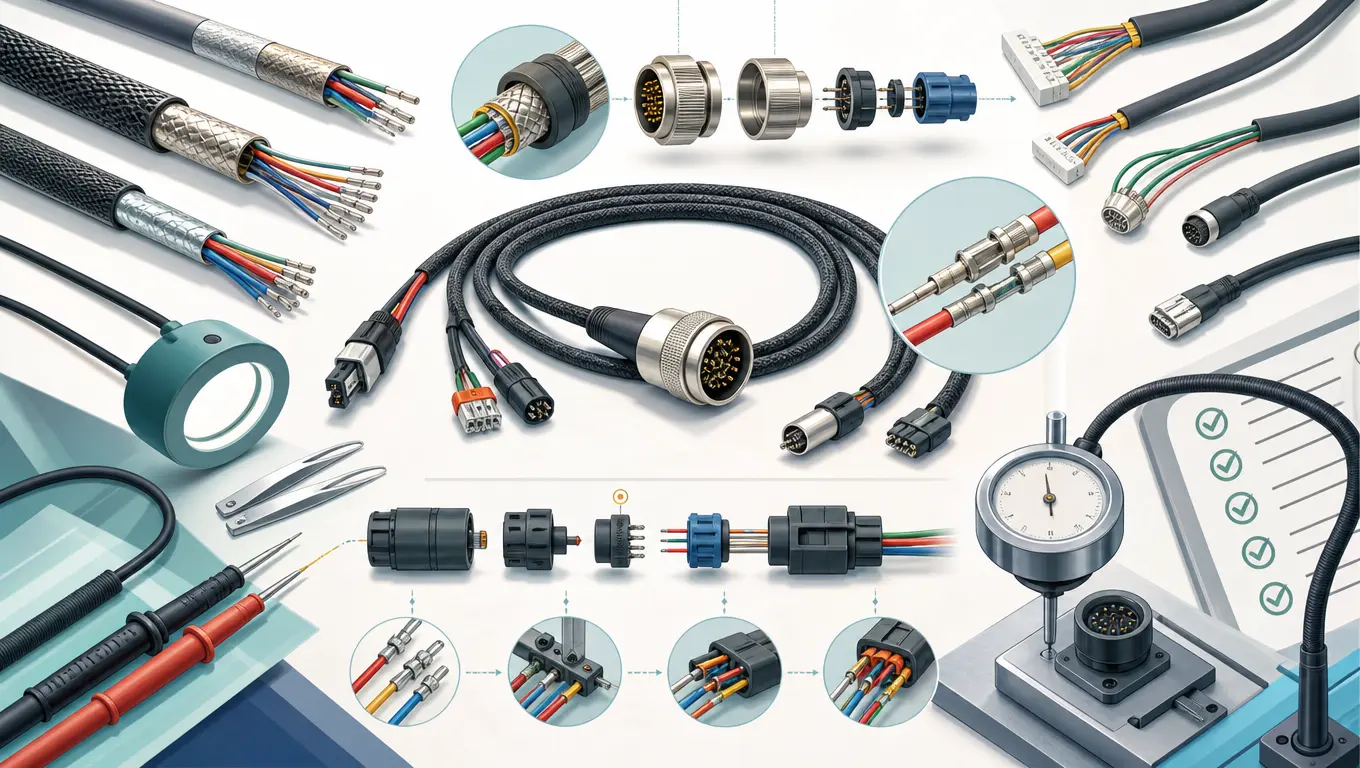
Principais Descobertas e Lista de Verificação de Projeto: Projetar uma conjunto de cabos industrial confiável exige equilibrar quatro variáveis principais:
- Integridade do Condutor e do Isolamento: Seleção do AWG correto para dissipação térmica sob carga contínua.
- Atenuação da Blindagem EMI: Atingindo >85% de cobertura de malha trançada para ambientes industriais com alto nível de ruído.
- Mitigação do Estresse Mecânico: Especificação do raio de curvatura (mínimo 10x Diâmetro Externo) e compostos de revestimento (overmolding).
- Controle de Qualidade de Fabricação: Implementação do monitoramento de força de crimp (CFM) em 100% e testes de isolamento de alta potência (Hipot).
De acordo com os dados de análise de falhas da indústria de 2026, mais de 42% das falhas em campo na fabricação de cabos personalizados são devidas a alívio de tensão inadequado e crimpagem de terminais de baixa qualidade, em vez de defeitos nas cordoas brutas dos cabos.
Dados Principais de Mercado e Desempenho (Até maio de 2026)
Os sistemas industriais modernos continuam a expandir os limites das taxas de dados e da entrega de energia. Essa mudança impôs demandas físicas sem precedentes aos sistemas de interconexão. Para entender os principais pontos de falha e as prioridades de projeto, vamos analisar a distribuição estatística das falhas de cabos em instalações de montagem automatizadas nos últimos 12 meses:
- Desgaste Mecânico (Fadiga e Flexionamento): 42,5% dos incidentes de tempo inativo total.
- Corrupção por Interferência Eletromagnética (EMI): 24,8% das falhas na transmissão de dados de alta velocidade.
- Falhas em Emenda e Crimpagem de Terminais: 18,2% das falhas de circuito aberto elétrico.
- Ingressão Ambiental (Umidade/Químicos): 14,5% das falhas de isolamento.
Esses números enfatizam que um bem-sucedido serviços de montagem de cabos personalizados deve ser projetado desde a prancheta de desenho para resistir a estresses físicos e elétricos específicos. Não é suficiente selecionar fios brutos padrão; todo o processo de fabricação de cabos personalizados deve ser monitorado e qualificado estritamente.
Fatores Essenciais de Projeto para Conjuntos de Cabos Industriais
Ao projetar um conjunto de cabos industrial confiável, detalhes de projeto menores podem afetar drasticamente a longevidade do produto. Abaixo, detalhamos os parâmetros de design mecânicos e elétricos mais críticos.
Seleção do Condutor e Gestão Térmica
O dimensionamento do condutor (AWG) deve ser determinado com base na corrente contínua exigida, nas tolerâncias de queda de tensão e nas temperaturas ambientes de operação. Em armários fechados ou correntes de cabos, o calor não se dissipa facilmente. Os projetistas devem calcular os fatores de subdimensionamento térmico de acordo com o Código Elétrico Nacional (NEC) ou normas regionais equivalentes.
Para aplicações de alta flexibilidade, os condutores sólidos são altamente suscetíveis à fadiga do metal. Condutores trançados, que utilizam fios finos de cobre estanhado (ex.: trançado ultra-flex de Classe 6), devem ser especificados para absorver estresses de flexionamento repetitivos sem encruamento e ruptura.
Blindagem Contra EMI Severa
Os pisos de fábrica estão repletos de máquinas de alta tensão, inversores de frequência (VFDs) e redes de comunicação sem fio que geram enorme ruído eletromagnético. Proteger a integridade do sinal é primordial. Os projetistas devem escolher o tipo de blindagem adequado:
- Blindagem de Folha (Mylar Aluminizado): Oferece 100% cobertura e é altamente eficaz contra ruído eletromagnético de alta frequência. No entanto, tem baixa resistência mecânica e está sujeita a trincas sob flexionamento contínuo.
- Blindagem em Trançado (Cobre Estanhado): Fornece resistência estrutural excepcional e é altamente eficaz contra interferências de baixa frequência. Fabricantes de elite visam uma densidade de trançado de 85% a 95% para garantir o isolamento do sinal.
Para sistemas de comunicação de alta velocidade, como servidores industriais, é necessário combinar a blindagem em folha e a blindagem em trançado. Sistemas de alta velocidade como o Montagem de Transferência de Dados de Alta Velocidade SFF-8611 requerem blindagem precisa e multicamadas para limitar a interferência cruzada e manter a consistência do sinal em cursos mais longos.
Guia de Seleção de Material da Bainha do Cabo
A bainha externa de um montagem de cabo serve como a primeira linha de defesa contra desgaste físico e dano químico. A tabela abaixo compara o desempenho dos materiais industriais mais comuns:
| Material da Casca | Vida Útil em Flexão (Ciclos) | Resistência a Óleo e Produtos Químicos | Faixa de Temperatura | Mais Adequado Para |
|---|---|---|---|---|
| PVC Padrão | Baixo (< 1 Milhão) | Pobre | -10°C a +80°C | Painéis de controle internos estáticos e secos |
| Poliuretano (PUR) | Alto (5 – 10 Milhões) | Excelente | -40°C a +90°C | Braços robóticos, correntes arrastáveis, máquinas-ferramentas |
| TPE (Elastômero Termoplástico) | Muito Alto (> 10 Milhões) | Muito Bom | -50°C a +125°C | Ambientes externos hostis, indústria pesada |
O uso do revestimento correto previne microrrachaduras e penetração de fluidos, que são as principais causas de falha do isolamento. Por exemplo, sistemas de visão de alta velocidade operando em ambientes ricos em óleo se beneficiam enormemente de conexões robustas como nosso Conjunto de Câmera Moldado HR10A de 6 Núcleos, onde a sobremoldagem de poliuretano garante tanto a resistência ao óleo quanto longas vidas de flexionamento.
Padrões de Controle de Qualidade da Fabricação de Cabos Personalizados
Projetar um cabo de alta especificação é apenas metade da batalha; o processo de fabricação deve ser monitorado de perto para garantir que as tolerâncias de design sejam mantidas durante a produção em massa. Na LUNG KAY, alinhamos nossos processos de QA com os padrões IPC/WHMA-A-620 Classe 3 (o padrão mais alto para equipamentos industriais e aeroespaciais).
Protocolo de Controle de Qualidade Passo a Passo
- Descascamento e Inspeção Automatizados de Fios: O descascamento deve ser executado sem arranhar ou raspar os fios de cobre internos. Mesmo um único fio danificado reduz a capacidade de corrente e introduz pontos fracos estruturais.
- Monitoramento da Força de Crimpar (CFM): Durante a fase de crimpação, sistemas automatizados medem a força aplicada em tempo real. Qualquer desvio no perfil de crimp—devido a desalinhamento de fios ou variações de terminais—dispara uma parada imediata da linha.
- Integração de Sinais de Alta Frequência: Redes de carregamento e dados de alto desempenho requerem terminação precisa. Produtos como o de alta velocidade Cabo USB4 Type-C passam por medições abrangentes de Reflectometria no Domínio do Tempo (TDR) durante a montagem para verificar se os parâmetros de impedância permanecem dentro da faixa alvo de 85Ω a 95Ω.
- Inspeção de Sobremoldagem: Alívios de tensão sobremoldados são inspecionados usando inspeção óptica automatizada 3D (AOI) para verificar que o material de potting preencheu completamente a carcaça do conector, prevenindo a entrada de poeira e umidade.
- Integridade de Conectores de Grau Industrial: Configurações legadas requerem métodos de montagem especializados. Por exemplo, pinos de alta densidade como o Conjunto Masculino IDC SCSI 68P exigem usinagem de prensagem com alinhamento preciso para prevenir desvio dos pinos e garantir contato contínuo sob alta vibração.
Erros Comuns de Qualidade na Fabricação de Montagem de Cabos Personalizados
Compreender onde a fabricação frequentemente dá errado pode ajudar engenheiros a qualificar melhor possíveis fornecedores durante auditorias de planta:
- Alturas de Crimp Incorretas: Crimps apertados demais comprimem os fios de cobre, reduzindo a resistência física. Crimps frouxos demais criam juntas de alta resistência que levam ao superaquecimento.
- Aterramento de Blindagem Inadequado: Se a malha externa não for terminada corretamente à carcaça metálica do conector (aterramento de 360 graus), a CEM pode contornar completamente a blindagem, levando a falhas intermitentes de sinal.
- Perfis de Temperatura de Solda Pobre: Aquecimento insuficiente causa soldas frias, que são frágeis e falham sob baixa tensão mecânica. O superaquecimento danifica o isolamento do cabo circundante, reduzindo a resistência dielétrica.
Parceria com um Fabricante em Conformidade com IPC
Uma confiabilidade conjunto de cabos industrial confiável é construída sobre detalhes de engenharia precisos e rigorosos padrões de fabricação verificáveis. Ao identificar desafios físicos e elétricos precocemente, especificar materiais premium de isolamento e exigir testes elétricos e mecânicos 100%, você pode minimizar falhas de campo e proteger seus equipamentos de paradas custosas.
Na LUNG KAY, oferecemos suporte abrangente de engenharia e fabricação para soluções altamente personalizadas de fios e cabos. Da revisão inicial em CAD aos testes contínuos de flexão e testes de continuidade/Hipot 100%, garantimos que cada execução personalizada funcione de forma confiável sob as condições operacionais mais exigentes. Para saber mais sobre nossas certificações, visite nossa Sobre Nós página, ou entre em contato com nossa equipe de engenharia hoje através de nossa página Fale Conosco para discutir suas tolerâncias elétricas específicas e requisitos de ambiente.
Perguntas Frequentes
P: Por que o teste Hipot é crucial para conjuntos de cabos industriais?
R: O teste de Hipot (Alto Potencial) aplica uma tensão significativamente mais alta do que a classificação padrão de operação do cabo entre os condutores e o blindagem. Esse teste verifica se o isolamento consegue suportar surtos repentinos de tensão sem sofrer ruptura ou curto-circuito, o que é um requisito essencial de segurança para painéis de controle industrial.
P: Qual é a diferença entre o raio de curvatura estático e dinâmico no projeto de cabos?
R: The static bend radius is the minimum curvature allowed when the cable is installed in a fixed, permanent position. The dynamic bend radius applies when the cable is subject to continuous movement, such as in automated pick-and-place machines. The dynamic bend radius is significantly larger to prevent physical fatigue and internal conductor damage over time.
P: Como a LUNG KAY garante a qualidade da crimpagem em grandes lotes de fabricação?
R: We utilize automated tooling calibrated to IPC/WHMA-A-620 Class 3 specifications. Every press is equipped with inline Crimp Force Monitors (CFM) that immediately detect and reject any assembly with variations in terminal height, insulation crimping, or strand alignment.