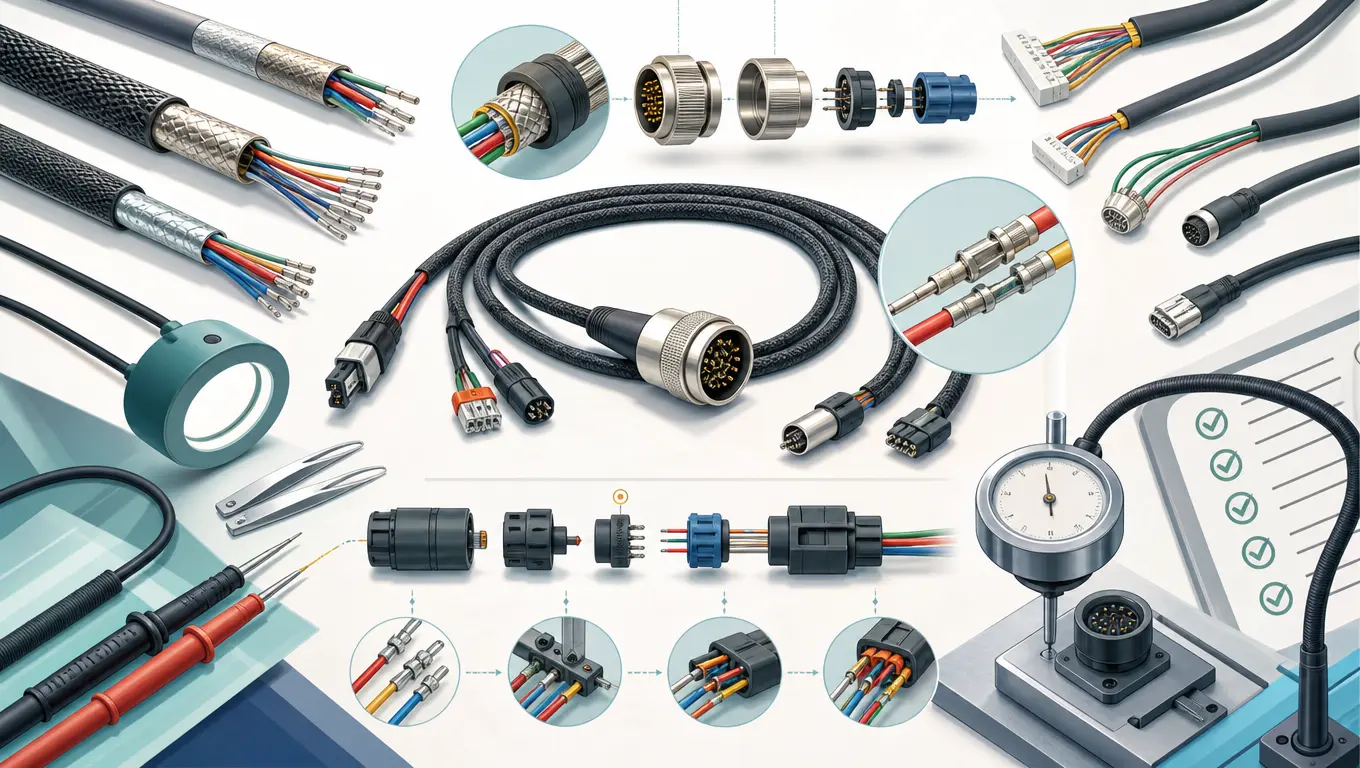
Hallazgos Clave y Lista de Verificación de Diseño: Diseño de un conjunto de cables industrial fiable requiere equilibrar cuatro variables principales:
- Integridad del Conductor y el Aislamiento: Selección del AWG correcto para la disipación térmica bajo carga continua.
- Atenuación de la Blindaje EMI: Lograr una cobertura de trenzado >85% para entornos industriales con alto nivel de ruido.
- Mitigación del Estrés Mecánico: Especificación del radio de flexión (mínimo 10x Diámetro Exterior) y compuestos de encapsulado.
- Control de Calidad de Fabricación: Implementación de monitoreo de fuerza de prensado (CFM) al 100% y pruebas de aislamiento de alta potencia (Hipot).
Según los datos de análisis de fallos de la industria de 2026, más del 42% de las fallas en el campo en la fabricación de cables personalizados se deben a un alivio de tensión inadecuado y un prensado de terminales deficiente, en lugar de defectos en el cable sin procesar.
Datos Clave de Mercado y Rendimiento (A mayo de 2026)
Los sistemas industriales modernos siguen impulsando los límites de las tasas de datos y la entrega de energía. Este cambio ha impuesto exigencias físicas sin precedentes a los sistemas de interconexión. Para comprender los puntos de fallo principales y las prioridades de diseño, veamos la distribución estadística de las fallas de cable en las instalaciones de ensamblaje automatizado durante los últimos 12 meses:
- Desgaste Mecánico (Fatiga y Flexión): 5% de las incidencias de tiempo de inactividad total.
- Corrupción por Interferencia Electromagnética (EMI): 8% de las fallas de transmisión de datos de alta velocidad.
- Fallas de Empalme y Prensado de Terminales: 2% de las fallas de circuito abierto eléctrico.
- Ingreso Ambiental (Humedad/Químicos): 5% de los deterioros del aislamiento.
Estas cifras enfatizan que un conjunto de cables personalizado debe estar diseñado desde la fase de planos para resistir estrés físico y eléctrico específico. No es suficiente seleccionar cables sin procesar estándar; todo el proceso de fabricación de cables personalizados debe ser monitoreado y calificado estrictamente.
Factores de Diseño Esenciales para Conjuntos de Cables Industriales
Al realizar ingeniería de un industrial fiable, los detalles menores de diseño pueden afectar drásticamente la longevidad del producto. A continuación, analizamos los parámetros de diseño mecánicos y eléctricos más críticos.
Selección de Conductores y Gestión Térmica
El dimensionamiento del conductor (AWG) debe determinarse basándose en la corriente continua, las tolerancias de caída de voltaje y las temperaturas ambientales de funcionamiento. En gabinetes cerrados o cadenas de cables, el calor no se disipa fácilmente. Los diseñadores deben calcular los factores de derate térmico de acuerdo con el Código Eléctrico Nacional (NEC) o estándares regionales equivalentes.
Para aplicaciones de alta flexión, los conductores sólidos son altamente susceptibles a la fatiga del metal. Los conductores trenzados, que utilizan alambres de cobre estañado delgados (por ejemplo, trenzado ultra-flexible Clase 6), deben especificarse para absorber esfuerzos de flexión repetidos sin endurecimiento por deformación y roturas.
Blindaje contra EMI Severo
Los pisos de fábrica están llenos de maquinaria de alta tensión, variadores de frecuencia (VFD) y redes de comunicación inalámbrica que generan una gran cantidad de ruido electromagnético. Proteger la integridad de la señal es primordial. Los diseñadores deben elegir el tipo de blindaje apropiado:
- Blindaje de Lámina (Mylar Aluminizado): Ofrece una cobertura de 100% y es altamente efectivo contra el ruido electromagnético de alta frecuencia. Sin embargo, tiene baja resistencia mecánica y es propenso a agrietarse bajo flexión continua.
- Blindaje de Malla (Cobre estañado): Proporciona una resistencia estructural excepcional y es altamente efectivo contra la interferencia de baja frecuencia. Los fabricantes de élite apuntan a una densidad de trenzado de 85% a 95% para garantizar el aislamiento de la señal.
Para sistemas de comunicación de alta velocidad, como los servidores industriales, es necesario combinar el blindaje de lámina y malla. Los sistemas de alta velocidad, como la Ensamblaje de Transferencia de Datos de Alta Velocidad SFF-8611 requieren un blindaje preciso de múltiples capas para limitar la diafonía y mantener la consistencia de la señal en recorridos más largos.
Guía de Selección de Material de Recubrimiento del Cable
El recubrimiento exterior de un ensamble de cable actúa como primera línea de defensa contra el desgaste físico y el daño químico. La tabla siguiente compara el rendimiento de los materiales industriales más comunes:
| Material del recubrimiento | Flex Life (Ciclos) | Resistencia al aceite y químicos | Rango de temperatura | Mejor para |
|---|---|---|---|---|
| PVC estándar | Bajo (< 1 millón) | Pobre | -10°C a +80°C | Paneles de control estáticos, secos y de interior |
| Poliuretano (PUR) | Alto (5 – 10 millones) | Excelente | -40°C a +90°C | Brazos robóticos, cadenas de arrastre, máquinas herramienta |
| TPE (Elastómero termoplástico) | Muy alto (> 10 millones) | Muy bueno | -50°C a +125°C | Ambientes exteriores hostiles, industria pesada |
El uso de la funda correcta previene la microfisuración y la penetración de fluidos, que son causas principales de fallo del aislamiento. Por ejemplo, los sistemas de visión de alta velocidad que operan en ambientes ricos en aceite se benefician en gran medida de conexiones robustas como nuestro Ensamblaje de cámara moldeado de 6 núcleos HR10A, donde el moldado exterior de poliuretano garantiza tanto la resistencia al aceite como largos plazos de vida de flexión.
Estándares de control de calidad en fabricación personalizada de cables
Diseñar un cable de alta especificación es solo la mitad de la batalla; el proceso de fabricación debe vigilarse de cerca para asegurarse de que las tolerancias de diseño se mantengan durante la producción en masa. En LUNG KAY, alinamos nuestros procesos de QA con los estándares IPC/WHMA-A-620 Clase 3 (el estándar más alto para equipos industriales y aeroespaciales).
Protocolo de control de calidad paso a paso
- Trenzado y inspección automática de cables: El pelado debe ejecutarse sin rayar ni raspar los hilos de cobre internos. Incluso un solo hilo dañado reduce la capacidad de corriente e introduce puntos débiles estructurales.
- Monitoreo de fuerza de prensado (CFM): Durante la fase de prensado, los sistemas automatizados miden la fuerza aplicada en tiempo real. Cualquier desviación en el perfil de prensado—debido a la desalineación del cable o variaciones del terminal—dispara una detención inmediata de la línea.
- Integración de señales de alta frecuencia: Las redes de carga y datos de alto rendimiento requieren una terminación precisa. Productos como el Cable USB4 Type-C de alta velocidad sometidos a mediciones completas de Reflectometría en el Dominio del Tiempo (TDR) durante el ensamblaje para verificar que los parámetros de impedancia se mantienen dentro del rango objetivo de 85Ω a 95Ω.
- Inspección de moldado exterior: Los alivios de tensión moldeados se inspeccionan mediante inspección óptica automática 3D (AOI) para verificar que el material de sellado ha rellenado completamente la carcasa del conector, previniendo la entrada de polvo y humedad.
- Integridad de conectores de grado industrial: Las configuraciones legacy requieren métodos de ensamblaje especializados. Por ejemplo, los pines de alta densidad como el Ensamblaje IDC macho SCSI 68P demandan prensado de maquinaria con alineación precisa para prevenir la desviación de los pines y asegurar un contacto continuo bajo vibraciones altas.
Preguntas de calidad comunes en la fabricación de ensamblaje de cables personalizados
Entender dónde falla frecuentemente la fabricación puede ayudar a los ingenieros a calificar mejor a los posibles proveedores durante las auditorías de planta:
- Alturas de prensado incorrectas: Prensados demasiado apretados comprimen los hilos de cobre, reduciendo la resistencia física. Prensados demasiado flojos crean uniones de alta resistencia que conducen al sobrecalentamiento.
- Puesta a tierra de la pantalla inadecuada: Si la trenza externa no se termina correctamente a la carcasa metálica del conector (puesta a tierra de 360 grados), la EMI puede saltarse completamente la blindaje, conduciendo a fallos intermitentes de señal.
- Perfiles de temperatura de soldadura deficientes: El calentamiento insuficiente provoca puntos de soldadura frías, que son frágiles y fallan bajo una baja tensión mecánica. El sobrecalentamiento daña el aislamiento del cable circundante, reduciendo la resistencia dieléctrica.
Asociarse con un fabricante conforme a IPC
Un proveedor fiable industrial fiable se basa en detalles de ingeniería precisos y en estándares de fabricación rigurosos y verificables. Al identificar los desafíos físicos y eléctricos de manera temprana, adquirir materiales de funda premium e insistir en pruebas eléctricas y mecánicas de 100%, puede minimizar las fallas en campo y proteger su equipo de paradas costosas.
En LUNG KAY, ofrecemos apoyo integral de ingeniería y fabricación para soluciones de alambre y cable altamente personalizadas. Desde la revisión inicial en CAD hasta las pruebas continuas de flexión y las pruebas de continuidad/Hipot 100%, nos aseguramos de que cada ejecución personalizada rinde de manera confiable en las condiciones de operación más exigentes. Para obtener más información sobre nuestras certificaciones, visite nuestra Sobre Nosotros página, o comuníquese con nuestro equipo de ingeniería hoy a través de nuestra página de Contáctenos para discutir sus tolerancias eléctricas específicas y requisitos del entorno.
Preguntas frecuentes
P: ¿Por qué es esencial la prueba Hipot para los ensamblajes de cable industrial?
R: La prueba de Hipot (Alto Potencial) aplica un voltaje significativamente superior a la clasificación de funcionamiento estándar del cable entre los conductores y la blindaje. Esta prueba verifica que el aislamiento pueda soportar picos repentinos de voltaje sin romperse ni causar cortocircuitos, lo cual es un requisito de seguridad vital para los paneles de control industrial.
P: ¿Cuál es la diferencia entre el radio de curvadura estático y dinámico en el diseño de cables?
R: El radio de curvatura estático es la curvatura mínima permitida cuando el cable está instalado en una posición fija y permanente. El radio de curvatura dinámico se aplica cuando el cable está sujeto a movimiento continuo, como en máquinas automáticas de recogida y colocación. El radio de curvatura dinámico es significativamente mayor para prevenir la fatiga física y el daño de los conductores internos con el tiempo.
P: ¿Cómo garantiza LUNG KAY la calidad del crimp en lotes de fabricación a gran escala?
R: Utilizamos herramientas automatizadas calibradas según las especificaciones de la clase 3 de IPC/WHMA-A-620. Cada prensa está equipada con monitores de fuerza de crimpado en línea (CFM) que detectan y rechazan de inmediato cualquier ensamblaje con variaciones en la altura del terminal, el crimpado del aislante o la alineación de los hilos.